


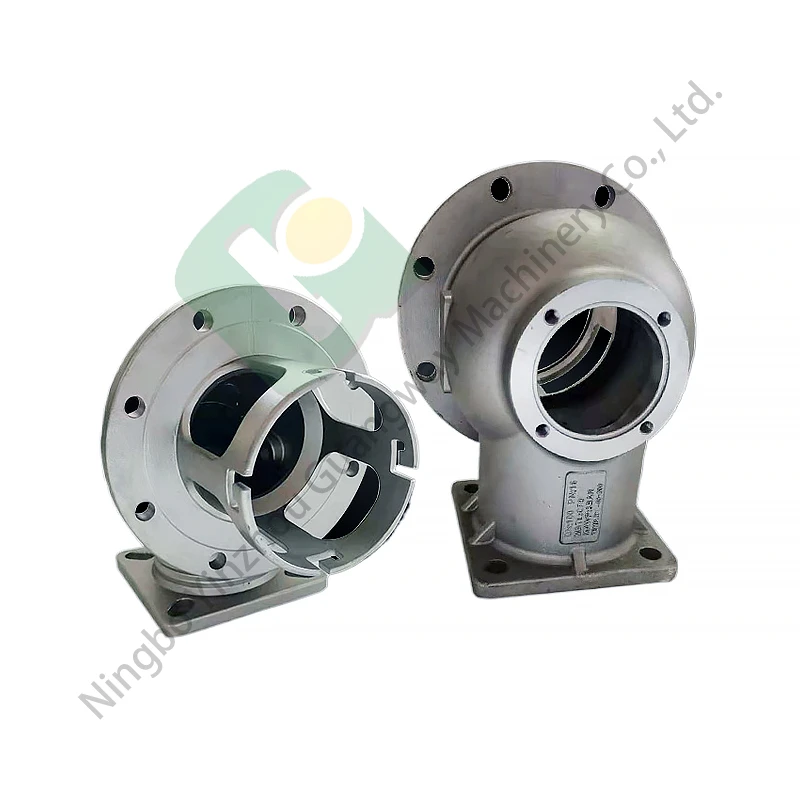


Создание рисунков
- Процедура производства:Плесень заряжается восковом виде через формовочную машину. Тепло, а также давление, при котором плесень подталкивается, регулируется таким образом, чтобы заполнять полость пресс -формы безупречным рисунком. Образец, достигнутый с помощью воска, дайте остыть, прежде чем он будет удален из его формы.
Здание снаряда
- Приложение для покрытия:Первоначально шаблон покрыт покрытием, состоящим из соль с частицами мельчайших рефракций. Покрытие необходимо, потому что оно обеспечивает точную поверхность уровня на схеме. Уровень корпоративной рефракции заложен на шаблон в процедуре, известной как штукатурка.
- Несколько слоев:Шутупировка повторяется в нескольких провале, чтобы достичь угаренной, утолщенной оболочки. Пальто разрешено высохнуть, прежде чем другой заложен. 5 - 7 Плава обычно производятся в случае компонентов клапана, чтобы достичь высокого уровня оперативной вязкости при кастинге.
Depaxing
- Autoclave Depaxing:Узорчатая оболочка обезвожена в автоклаве. Паро высокого давления используется для того, чтобы растопить обезживание, которая вытекает из узорчатой раковины через небольшие каналы или отверстия. Операция эффективна для обезживания высокого уровня DeWax от узорной оболочки, причем свободная полость DEWAX готова к выливанию металла.
Таяние и наливание
- Металлическое плавление:Материал состоит из материала, который представляет собой сталь, нержавеющая сталь или бронза. Материал расплавлен при соответствующем огне в печи. Сталь, например, расплавлена на 1600 градусов.
- Процедура заливки:Металл, растаяв в качественном и подходящем тепло, выливается в предварительно нагретую форму. Заливка с осторожностью, а не ловит воздух, а также обеспечивает, чтобы вся полость плесени была наполнена металлом.
Раковина, разжигая и рефинируйте
- Распад снаряда:После затвердевания удары или взрывные работы используются в отрыве раковины. Сырье в форме клапана доступно.
- Операции по отделке:Компонент литой впоследствии обрабатывается серией завершающих операций. Компонент обрабатывается для достижения требований к размерным требованиям, заземления для достижения качества поверхности и теплового обработки для достижения жесткости и твердости. Компонент, наконец, проверяется с не -деструктивными средствами, которые влекут за собой ультразвуковое управление или экзамены X - Ray, чтобы проверить, существуют ли внутренние дефекты в компоненте.
горячая этикетка : Литье из силикала для компонентов клапана, китайское литье из силикаса Sol для производителей компонентов клапанов, поставщиков, завод, Литье с использованием кремнеземного золя для сельскохозяйственной техники, Литье с использованием кремнеземного золя для автомобильной промышленности, Литье с использованием кремнеземного золя для тяжелой техники, Литье с использованием кремнеземного золя для компонентов машин, Литье с использованием кремнеземного золя для компонентов нефтегазовой отрасли, Литье из кремнеземного золя для насосов